- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hogar
>
Productos > Piezas de fundición > Piezas fundidas para automóviles > Componentes del motor de fundición

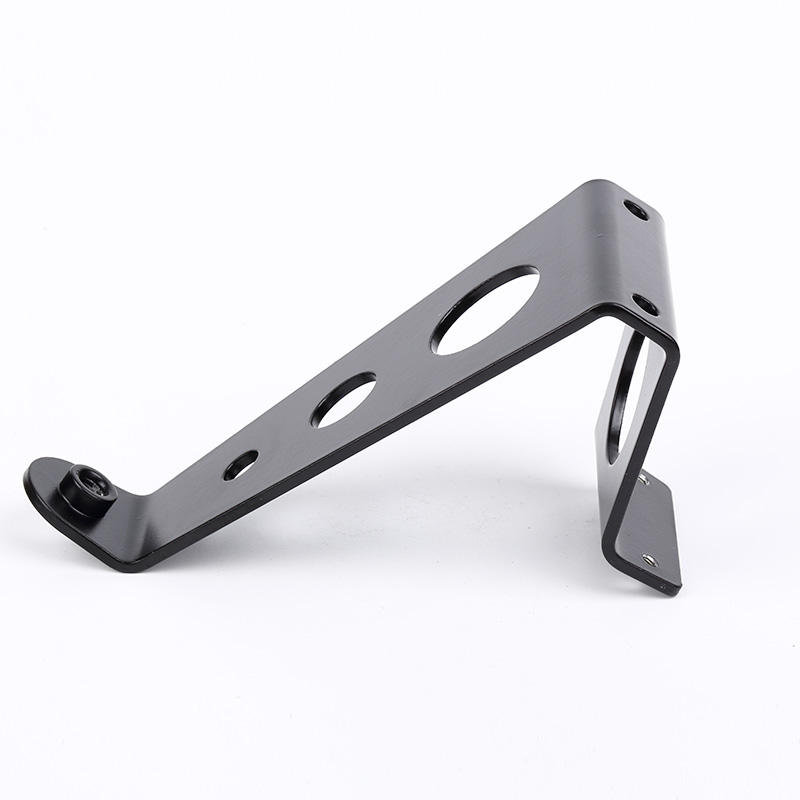
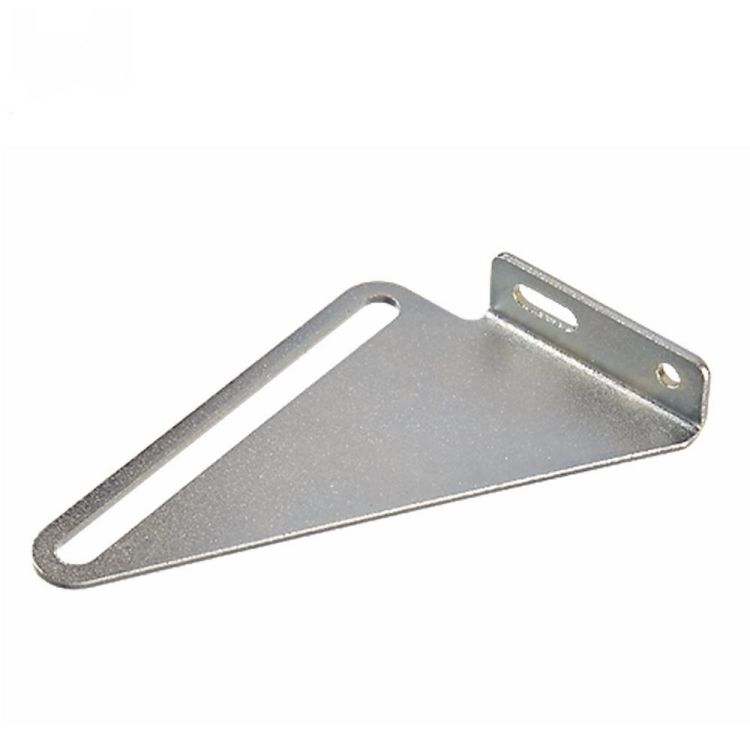
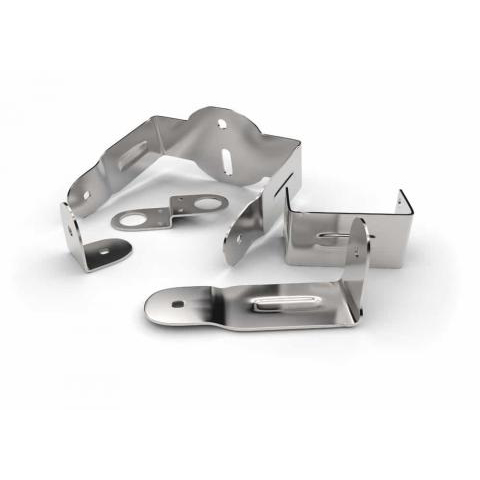


Componentes del motor de fundición
Xiamen Hongyu Intelligent Technology Co., Ltd. se especializa en el desarrollo personalizado de piezas fundidas a presión de carcasas de bombas de lubricación en componentes de motores de fundición. Nos centramos en los componentes clave del sistema de lubricación del motor y aprovechamos nuestras capacidades de fabricación profesional para proporcionar a los clientes de equipos eléctricos en el extranjero una calidad estable y soluciones de suministro de lotes de entrega controlable.
Enviar Consulta
Descripción del Producto
Introducción del producto
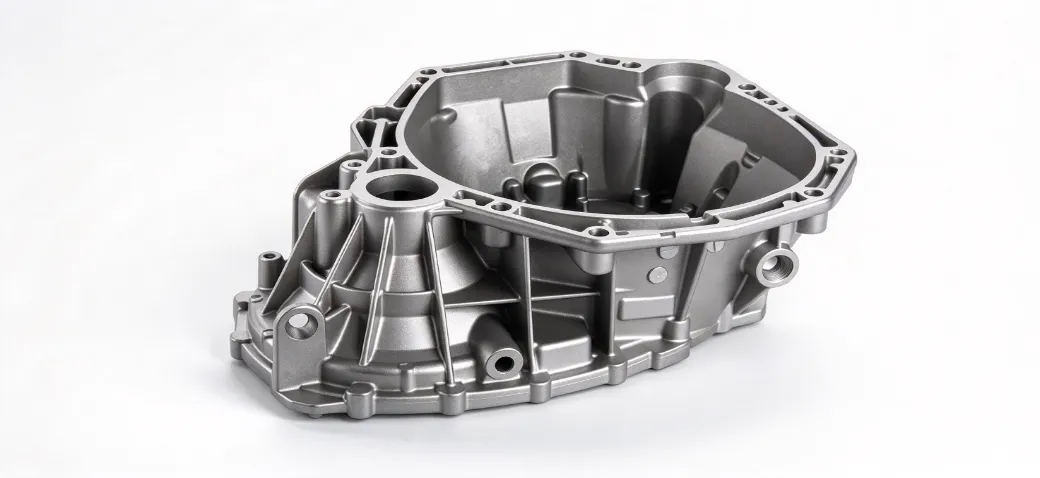
La carcasa de la bomba de aceite es el componente central del sistema de lubricación del motor, y la precisión de los canales de flujo internos y el rendimiento del sellado determinan directamente la confiabilidad de todo el sistema de lubricación. Después de ser formado mediante un proceso de fundición a presión de una sola pieza y luego procesado mediante mecanizado de precisión CNC, se obtiene el producto terminado. En comparación con el método de ensamblaje por soldadura, la fundición a presión tiene ventajas significativas en cuanto a resistencia estructural, costo del lote y consistencia dimensional. En la categoría de piezas de motor, la carcasa de la bomba es uno de los componentes que soportan fuerzas más exigentes y con mayores requisitos de estanqueidad interna.
Fortalezas centrales
1. Simulación de prepresurización
Los canales de flujo internos de la bomba de lubricación son complejos. La solución tradicional de fundición a presión a menudo genera altas tasas de fuga de lotes debido al aire arrastrado y la porosidad. Antes del desarrollo del molde, realizamos una simulación de fundición a presión MAGMAmasoft para predecir la ubicación del aire arrastrado y la tendencia de la porosidad, evitando defectos de producción en la etapa de diseño y reduciendo la cantidad de modificaciones del molde en un 40 % en comparación con la solución convencional.
2. Control de mecanizado de precisión
Las tolerancias dimensionales de la cavidad interna y la superficie de instalación de la carcasa de la bomba afectan directamente la eficiencia volumétrica y la vida útil del sellado del cuerpo de la bomba. Utilizamos un centro de mecanizado para completar el procesamiento de múltiples caras en una sola configuración, y las dimensiones clave tienen un valor CPK estable superior a 1,33, lo que garantiza la formación estable de estructuras de paredes delgadas. Las piezas de precisión, como los soportes periféricos del cigüeñal, también se pueden completar en la misma línea de producción para garantizar estándares de procesamiento uniformes para diferentes productos.
3. Adaptabilidad del material para diversas condiciones de energía
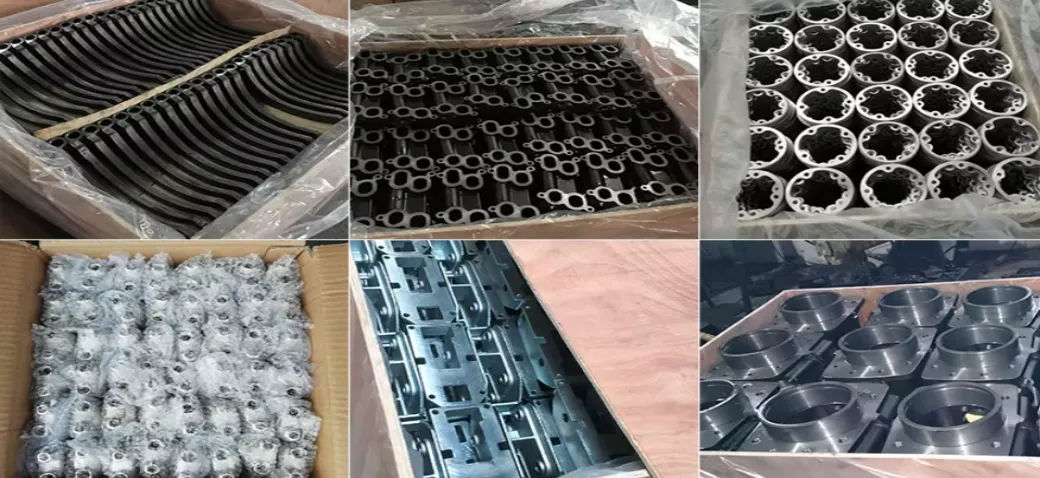
Todos los esquemas estructurales se evalúan para la selección de materiales y la tecnología de procesamiento simultáneamente durante la etapa de diseño. La carcasa de la bomba de los motores diésel de turismos está expuesta durante mucho tiempo a la influencia del aceite a altas temperaturas. El material de aleación de aluminio tiene resistencia al aceite y fluidez de fundición, lo que reduce el peso en un 20 % en comparación con soluciones similares. Podemos seleccionar materiales de manera flexible según sus condiciones de trabajo, cubriendo escenarios de uso a largo plazo desde temperatura normal hasta 120 °C.
Materiales y especificaciones técnicas.
| Proyecto | Descripción del parámetro |
| Nombre del producto | Componentes del motor de fundición |
| Proceso Básico | Fundición a alta presión, mecanizado de precisión CNC, tratamiento térmico, pasivación de superficies. |
| Materiales opcionales | Aleación de aluminio ADC12/A380, aleación de cobre H62 (seleccionada según los requisitos) |
| Grado de tolerancia | Posición del orificio del eje ±0,02 mm, planitud de la superficie de instalación 0,03 mm |
| Prueba de estanqueidad al aire | Presión mantenida a 0,5 MPa durante 30 segundos sin fugas |
| Período de garantía | 12 meses desde la fecha de envío. No se cobrarán problemas de daños inducidos por el hombre por el reemplazo gratuito |
| Modo de servicio | Personalización ODM/OEM, soporte para muestras de lotes pequeños |
Nota: Las anteriores son especificaciones de referencia generales para el tipo de carcasa de la bomba. Los parámetros finales se basarán en los dibujos confirmados por usted. Para resistencia a la presión especial y condiciones de trabajo medias especiales, comuníquese con anticipación y realice una evaluación preliminar del proceso.
Proceso de fundición a presión y control de calidad.
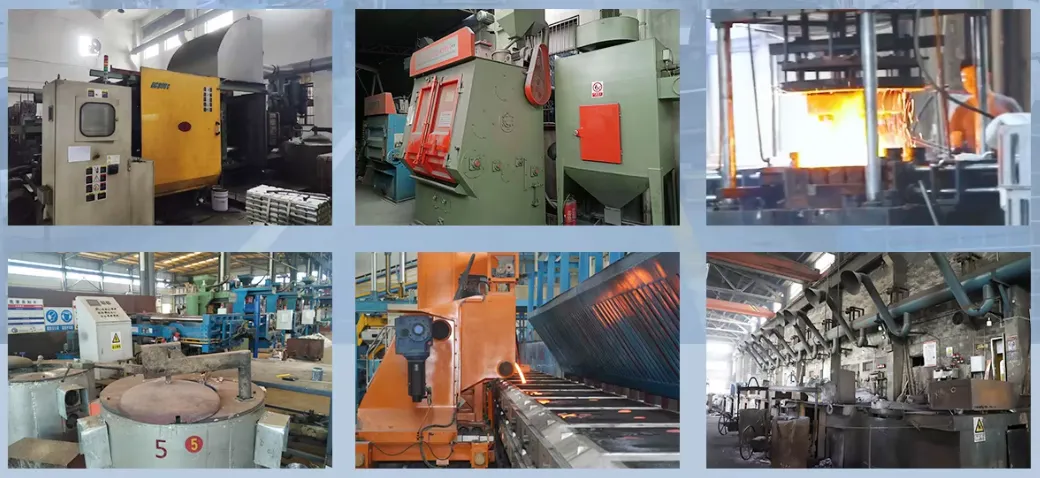
Para los componentes del motor de fundición, hemos aumentado la frecuencia del mantenimiento regular del molde. Realizamos el mantenimiento del molde cada 5000 ciclos del molde para garantizar la consistencia de los espacios en blanco del cuerpo de la bomba. El mantenimiento se lleva a cabo cada 5000 ciclos del molde para garantizar la consistencia de los espacios en blanco del cuerpo de la bomba. Cada 5.000 ciclos de producción de moldes, se realiza el mantenimiento del molde para garantizar la consistencia de los espacios en blanco del cuerpo de la bomba. Una vez completadas las piezas en bruto de fundición a presión, se llevan a cabo secuencialmente los siguientes procesos: desbarbado, fresado fino CNC, limpieza del canal de flujo y tratamiento de superficie para eliminar los residuos procesados.
El tipo de carcasa de culata con la misma plataforma de proceso puede replicar de manera estable los estándares de calidad anteriores. La primera pieza de cada lote de espacios en blanco debe confirmarse mediante una medición de tres coordenadas y la desviación de las dimensiones clave debe controlarse dentro del rango de tolerancia para permitir la producción en masa.
La carcasa de la bomba auxiliar marina se utiliza en ambientes marinos con alta humedad y alto contenido de sal durante mucho tiempo. Hemos realizado mejoras especiales en el proceso de tratamiento de superficies. La prueba de niebla salina neutra de piezas de motores marinos puede durar más de 720 horas. Durante el proceso de entrada del material, se verifica la calidad del material y se conserva el certificado del material. Se toman muestras de los espacios en blanco de fundición a presión y se inspeccionan con rayos X por lotes para verificar si hay defectos internos. Todos los registros de inspección se archivan y guardan por lotes.
Áreas de aplicación y puntos clave de selección
Este tipo de carcasa de bomba se usa ampliamente en motores diésel de automóviles de pasajeros, maquinaria auxiliar marina, grupos electrógenos y otros campos. Las piezas de motores de automóviles tienen un alto requisito de aligeramiento. La solución de fundición a presión de aleación de aluminio puede reducir efectivamente el peso total de la máquina y mejorar la eficiencia del combustible. Durante la etapa de selección, se deben confirmar los tipos de aceite, presión de trabajo, rango de temperatura, especificaciones de interfaz y espacio de instalación. En la categoría de motores de piezas, la carcasa de la bomba es nuestra categoría principal. Le recomendamos que proporcione dibujos completos o muestras físicas, y nuestro equipo de ingeniería completará la evaluación de viabilidad de la fundición a presión y generará el plan preliminar.
Proceso de cooperación personalizado
1. Recepción de documentos/muestras: reciba sus dibujos 2D, modelos 3D o muestras físicas y recopile información del proyecto, como condiciones de trabajo, materiales, tamaño de lote y requisitos de tolerancia.
2. Evaluación de ingeniería: complete el análisis de viabilidad de la fundición a presión, la identificación de los puntos de riesgo y la cotización preliminar en un plazo de 3 días hábiles.
3. Desarrollo de moldes: personalice el molde de fundición a presión. El ciclo estándar es de 25 días. Moldeo de prueba completo, revisión del molde y verificación del tamaño de la primera pieza.
4. Producción de muestras: producir muestras T1. Entrega en 10 días hábiles. Realizar inspecciones completas de dimensiones y estanqueidad.
5. Producción por lotes: después de la confirmación de la muestra, comience la producción por lotes. El plazo de entrega del producto principal es de 20 a 30 días. Implementar un control de calidad completo del proceso
6. Inspección y Entrega: Inspección final completa y embalaje. Organizar el envío según el calendario de entrega. Entregar simultáneamente materiales completos de inspección de lotes
¿Por qué elegirnos?
Contamos con un taller independiente de procesamiento de moldes y un taller de producción de fundición a presión. Contamos con un total de 12 máquinas de fundición a presión 800T-2000T, con 12 años de enfoque en la producción de piezas de fundición a presión tipo carcasa de bomba. Como fabricante de piezas de motor de fundición a presión, nuestros productos se han exportado a 12 países y regiones, incluidos Alemania, Estados Unidos y Japón. Estamos familiarizados con los sistemas de calidad automotriz ISO 9001 e IATF 16949. Podemos proporcionar todos los documentos de calidad, como hojas de materiales, informes de detección de fallas y registros de inspección, de acuerdo con los requisitos del cliente. Podemos satisfacer de manera flexible la demanda de diferentes pedidos por lotes. Nuestro producto principal, Casting Engine Components, logra un equilibrio entre el costo del lote y la confiabilidad operativa a través de capacidades de fabricación integradas. La tarifa de la muestra se puede deducir completamente del pedido al por mayor. Puede enviarnos un correo electrónico en cualquier momento para obtener planos de muestra o evaluaciones técnicas. Nuestro equipo de ingeniería responderá dentro de 2 días hábiles.
Preguntas frecuentes
¿Se pueden personalizar las piezas fundidas a presión de la carcasa de la bomba de aceite según los dibujos?
Seguro. Apoyamos el desarrollo personalizado basado en dibujos 2D, modelos 3D o muestras físicas.
¿Qué métodos de pago admite?
Se pueden negociar condiciones de pago flexibles según la situación real. Admitimos varios métodos de liquidación de comercio internacional, como T/T y L/C.
¿Cuánta tolerancia dimensional puede alcanzar el producto?
Regularmente puede alcanzar ±0,02 mm, siguiendo la tolerancia especificada en los planos.
¿Se pueden proporcionar informes de prueba para productos producidos en masa?
Podemos proporcionar certificados de materiales y registros de inspección de lotes según sus necesidades.
¿Admiten el grabado de logotipos y números de pieza en los productos?
Admitimos grabado en molde o marcado láser.
Categoría relacionada
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.