- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hogar
>
Productos > fundición a presión > Fundición a presión de aluminio > Disipador de calor de fundición a presión



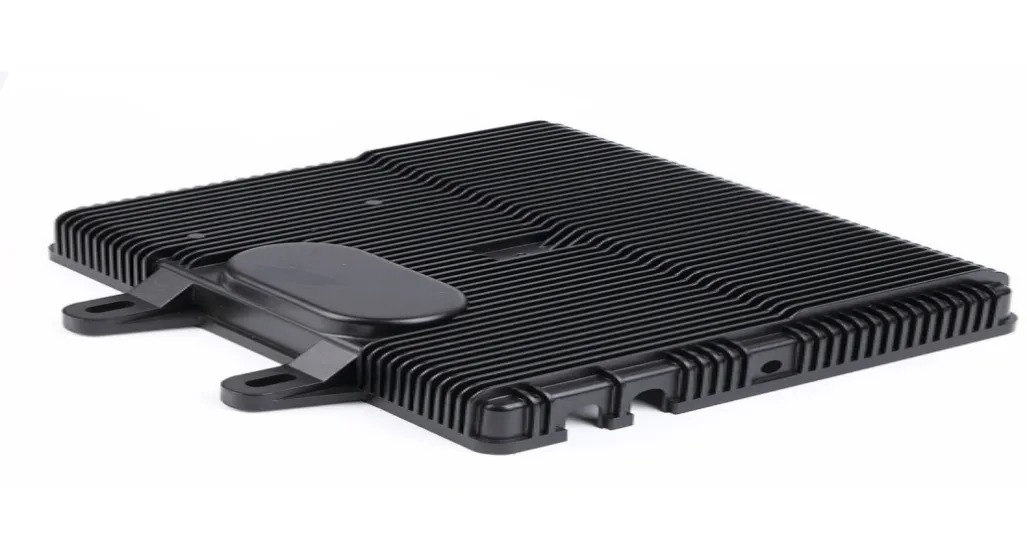
Disipador de calor de fundición a presión
Xiamen Hongyu Intelligent Technology Co. Ltd. se centra en investigación y desarrollo y producción en masa de piezas fundidas a presión de precisión. Su producto principal, el disipador de calor de fundición a presión, se aplica a la carga de nueva energía, fuentes de alimentación industriales, comunicaciones y electrónica automotriz. Con tecnología integrada de fundición a presión de alta presión, ofrece una conducción de calor estable, alta resistencia y dimensiones consistentes. Apoyamos la personalización ODM/OEM y proporcionamos documentos completos de inspección de lotes para fabricantes nacionales y extranjeros.
Enviar Consulta
Descripción del Producto
Xiamen Hongyu Intelligent Technology Co. Ltd. se centra en la confiabilidad de la disipación de calor y la consistencia de la calidad de los lotes, y construye un sistema de producción interno completo para disipadores de calor de fundición a presión desde las herramientas hasta la entrega. Optimizamos las estructuras de las aletas y las opciones de materiales según las diferentes demandas de energía de la industria, con tratamientos de superficie adecuados para diversas condiciones de trabajo. A continuación se cubren las características del producto, los parámetros, los procesos, la selección y los detalles de entrega.
Descripción básica del producto
El disipador de calor fundido a presión es un componente central de gestión térmica para equipos electrónicos, formado integralmente mediante fundición a presión a alta presión y luego acabado mediante mecanizado de precisión y tratamiento de superficie. El disipador de calor de aluminio presenta una conductividad térmica estable y una formación flexible, ampliamente utilizado en la disipación de calor industrial. En comparación con las estructuras ensambladas, elimina la resistencia térmica de contacto con una ruta de calor más corta, lo que reduce la resistencia de contacto en más del 40 % y evita la degradación del rendimiento debido a un ensamblaje flojo.
Parámetros del material Especificaciones técnicas
La selección de parámetros afecta directamente el rendimiento y la adaptabilidad de la disipación de calor. Los indicadores básicos del disipador de calor se confirmarán mediante el nivel de potencia, el entorno de instalación y la precisión del mecanizado.
| Proyecto | Descripción del parámetro |
| Nombre del producto | Disipador de calor de fundición a presión |
| Proceso Básico | Fundición a alta presión, mecanizado de precisión, tratamiento anticorrosión/conducción térmica. |
| Materiales Opcionales Médicos | Aleación de aluminio ADC12, aleación de aluminio A380, compuesto de aluminio puro (seleccionable bajo demanda) |
| Forma estructural | Tipo de aleta integral, tipo de cavidades múltiples, admite perfil de aleta personalizado y posiciones de montaje |
| Requisitos de desempeño | Prueba de precisión dimensional, planitud, dureza y rugosidad de la superficie. |
| Documentos de entrega | Certificado de material, informe de inspección de lotes, archivos de prueba especiales disponibles bajo demanda |
| Modo de servicio | Personalización ODM/OEM, producción en masa, soporte de muestras de lotes pequeños |
Nota: Los anteriores son parámetros de referencia generales. Las especificaciones finales están sujetas a dibujos confirmados. Contáctenos con anticipación para requisitos especiales de alta potencia o alta protección.
Comparación de esquemas de proceso
La extrusión es un método de conformado común para componentes térmicos. El disipador de calor extruido solo admite aletas paralelas rectas debido a las limitaciones del proceso. Las estructuras complejas, como soportes con formas especiales y aletas curvas, requieren mecanizado y ensamblaje secundarios, lo que agrega resistencia térmica y costo total. Para estructuras complejas, la fundición a presión tiene una mejor adaptabilidad y un menor costo, lo que reduce el costo total de producción en aproximadamente un 20 %.
Características de rendimiento
1.Fundición a presión integrada para una menor resistencia térmica de contacto.
El conformado integral elimina los espacios de ensamblaje, lo que garantiza un flujo de calor continuo sin resistencia de contacto adicional. La eficiencia de disipación de calor es entre un 12 % y un 18 % mayor que la de los modelos ensamblados del mismo tamaño. La ausencia de espacios en los empalmes significa menos aflojamiento debido a los ciclos térmicos, con una degradación del rendimiento más lenta.
2.Estructura flexible para instalación personalizada
A diferencia de la extrusión con secciones transversales fijas, la fundición a presión de radiadores forma estructuras complejas de una sola vez, con especificaciones de aletas, postes de montaje y ranuras de sellado personalizables. La tolerancia de la posición del orificio de montaje se mantiene dentro de ±0,03 mm, lo que equilibra el área de disipación de calor, la resistencia y el ajuste para diversas necesidades de equipos.
3.Presimulación para una producción en masa consistente
Todos los diseños pasan por un proceso preliminar y simulación térmica para predecir defectos de llenado, problemas de deformación y planitud, lo que reduce las tasas de defectos de producción en masa en más del 80 %. El disipador de calor de fundición a presión está diseñado teniendo plenamente en cuenta el espacio de montaje del equipo, con dimensiones y posiciones de montaje ajustables según las necesidades del cliente.
Proceso de formación de desarrollo de moldes
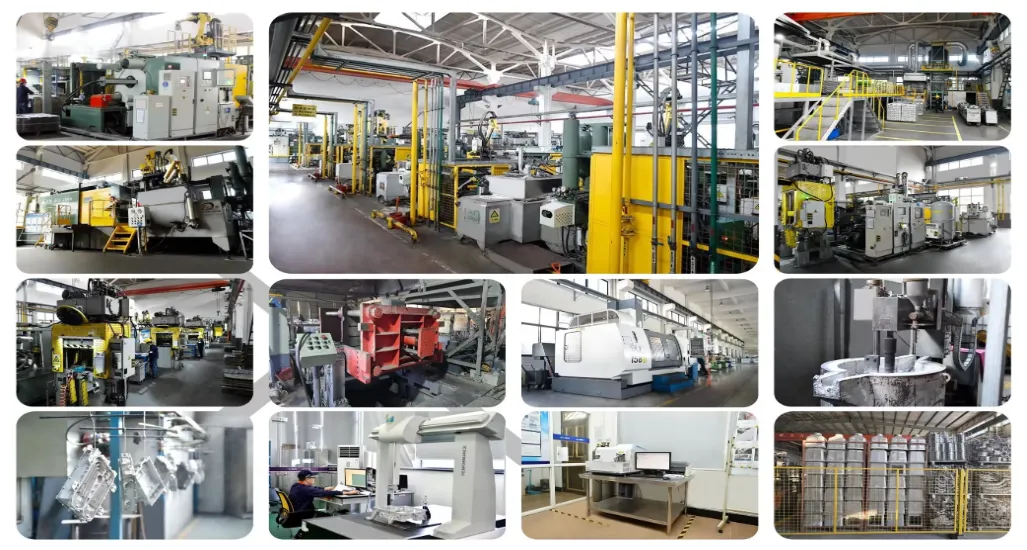
El diseño y la precisión del molde determinan la precisión del formado y la consistencia de la disipación de calor. La entrada, el enfriamiento y la ventilación del molde del radiador de fundición a presión afectan directamente la densidad del espacio en blanco y la calidad de formación de las aletas. Operamos un taller de moldes interno con una precisión de cavidad de ±0,02 mm, optimizando la entrada para aletas delgadas para lograr un 99,5 % de plenitud para aletas delgadas de 0,8 mm. La vida útil estándar del molde alcanza entre 80 000 y 120 000 disparos, con un mantenimiento regular para garantizar una calidad constante a largo plazo.
Control de calidad de enlace completo
Como uno de los fabricantes profesionales de disipadores de calor, aplicamos un control de calidad trazable de enlace completo. Verificamos los grados de los materiales y mantenemos los certificados en la etapa entrante, realizamos pruebas de muestra de la porosidad interna del blanco por debajo del 1 % e inspeccionamos las dimensiones completas después del mecanizado. Nuestro taller está equipado con instrumentos de medición de imágenes de ±0,001 mm, probadores de planitud y herramientas de dureza, y todos los registros se archivan por lotes. Controlamos estrictamente la planitud de la superficie de montaje dentro de 0,05 mm/100 mm para evitar la resistencia térmica debido a un ajuste deficiente, con una tasa de aprobación de lotes superior al 99,2 %.
Escenarios de aplicación típicos
Las demandas de disipación de calor varían según la industria. Se puede personalizar según potencia, espacio y condiciones de trabajo, cubriendo equipos de 10W a 500W. Para pilas de carga y fuentes de alimentación industriales, optimizamos el tamaño de las aletas para obtener un área de disipación de calor más grande; para dispositivos exteriores, el anodizado duro proporciona una resistencia a la niebla salina de 500 horas; Para la electrónica automotriz, ajustamos el espesor de la pared para equilibrar la resistencia y el peso.
Capacidad de servicio de personalización
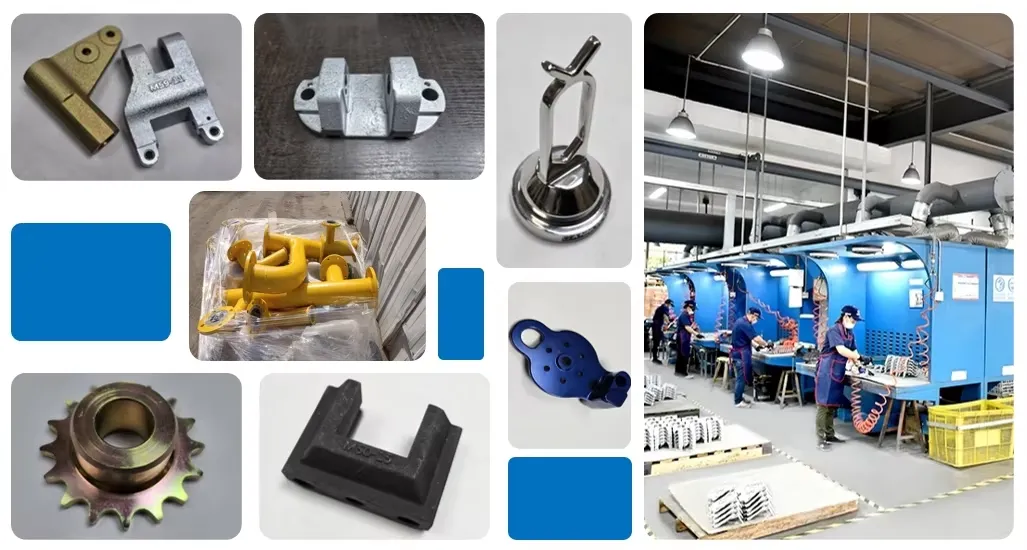
Como fabricante profesional de radiadores de fundición a presión, ofrecemos servicios completos de ODM/OEM. Los clientes proporcionan dibujos o muestras 2D/3D, y entregamos evaluaciones preliminares y cotizaciones dentro de las 24 horas. Brindamos sugerencias de optimización estructural para mejorar la moldeabilidad y reducir el costo total de producción entre un 15% y un 25%. También admitimos estructuras personalizadas con canales de refrigeración líquida e inserciones integradas.
Garantía de servicio posventa
Como fabricante experimentado de radiadores, brindamos un servicio completo de preventa y posventa. Ofrecemos evaluación de viabilidad de preventa, actualizaciones del progreso de las ventas y respuesta posventa las 24 horas para problemas de calidad. Todos los productos tienen registros de trazabilidad de lotes, con respuesta de trazabilidad en 4 horas, cumpliendo con los requisitos de auditoría de la cadena de suministro en el extranjero.
Proceso de entrega personalizado
1.Recepción de datos: reciba dibujos o muestras 2D/3D, recopile información del proyecto sobre potencia, material y cantidad
2.Evaluación del proceso: evalúe la viabilidad de la fundición a presión, identifique riesgos y proporcione soluciones y cotizaciones dentro de las 24 horas
3.Mold RD: Personalizar moldes de fundición a presión; las herramientas estándar tardan entre 20 y 25 días con prueba y optimización
4.Producción de muestras: realice muestras del primer lote con pruebas de dimensión y planitud para la confirmación del cliente.
5.Producción en masa: comience la producción a granel después de la aprobación de la muestra, con control de calidad de proceso completo 6.Entrega de inspección: inspección final, embalaje personalizado, arreglo logístico y entrega de documentos
¿Por qué elegirnos?
Contamos con talleres independientes de moldes y fundición a presión con equipos de 200T-800T, y completamos todos los procesos internamente para garantizar un tiempo de entrega y una calidad estables. Nuestro equipo tiene años de experiencia en fundiciones térmicas para los campos de la electrónica, la automoción y la industria, y presta servicios a más de 300 clientes en todo el mundo. Realizamos fundición a presión y simulación térmica al momento de la recepción del dibujo para identificar riesgos y brindar soluciones de optimización.
Respaldado por un control de producción interno total, nuestro producto principal Disipador de calor de fundición a presión se adapta a diversos proyectos de personalización en el extranjero. Admitimos muestreos en lotes pequeños y pedidos al por mayor. Bienvenido a enviar dibujos para evaluación y creación de prototipos.
Preguntas frecuentes
¿Cuáles son las principales ventajas de los disipadores de calor de fundición a presión?
La formación integral elimina la resistencia térmica de contacto para una disipación de calor estable; admite estructuras irregulares personalizadas con puntos de montaje integrados; alta resistencia con buena resistencia a golpes y vibraciones.
¿Cuáles son las principales aplicaciones de los disipadores de calor de fundición a presión?
Nuevas pilas de carga de energía, fuentes de alimentación industriales, equipos de comunicación, electrónica de automoción, inversores fotovoltaicos, iluminación LED, etc.
¿Qué opciones de tratamiento de superficies están disponibles?
Pasivación, arenado, anodizado, recubrimiento en polvo, oxidación térmica conductiva, seleccionable según necesidades.
¿Qué materiales se requieren para la creación de prototipos personalizados?
Dibujos 2D/3D o muestras físicas, además de requisitos de energía, preferencia de material y cantidad estimada de pedido.
¿Cuál es el plazo de entrega para pedidos al por mayor?
7-15 días después de la aprobación de la muestra y la programación de producción. Los pedidos urgentes se pueden priorizar previa solicitud.
¿Qué documentos de certificación e inspección pueden proporcionar?
Certificados de materiales originales, informes de dimensiones de lotes. Informes especiales para niebla salina, resistencia térmica, etc. están disponibles bajo petición.
¿Cómo manejan los problemas de calidad en el momento de la entrega?
Por favor envíe sus comentarios dentro de los 15 días posteriores a la recepción. Para defectos causados por la producción, ofrecemos soluciones de reelaboración o reemplazo.
¿Existe una cantidad mínima de pedido para productos personalizados?
La cantidad mínima de pedido varía según la estructura y la complejidad del proceso. Se admiten pequeños lotes de prueba para I+D de nuevos productos. La MOQ de producción en masa se confirmará con antelación.
Categoría relacionada
Fundición a presión de aluminio
Fundición a presión de aleación de zinc
Fundición a presión en cámara fría
Fundición a presión en cámara caliente
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.